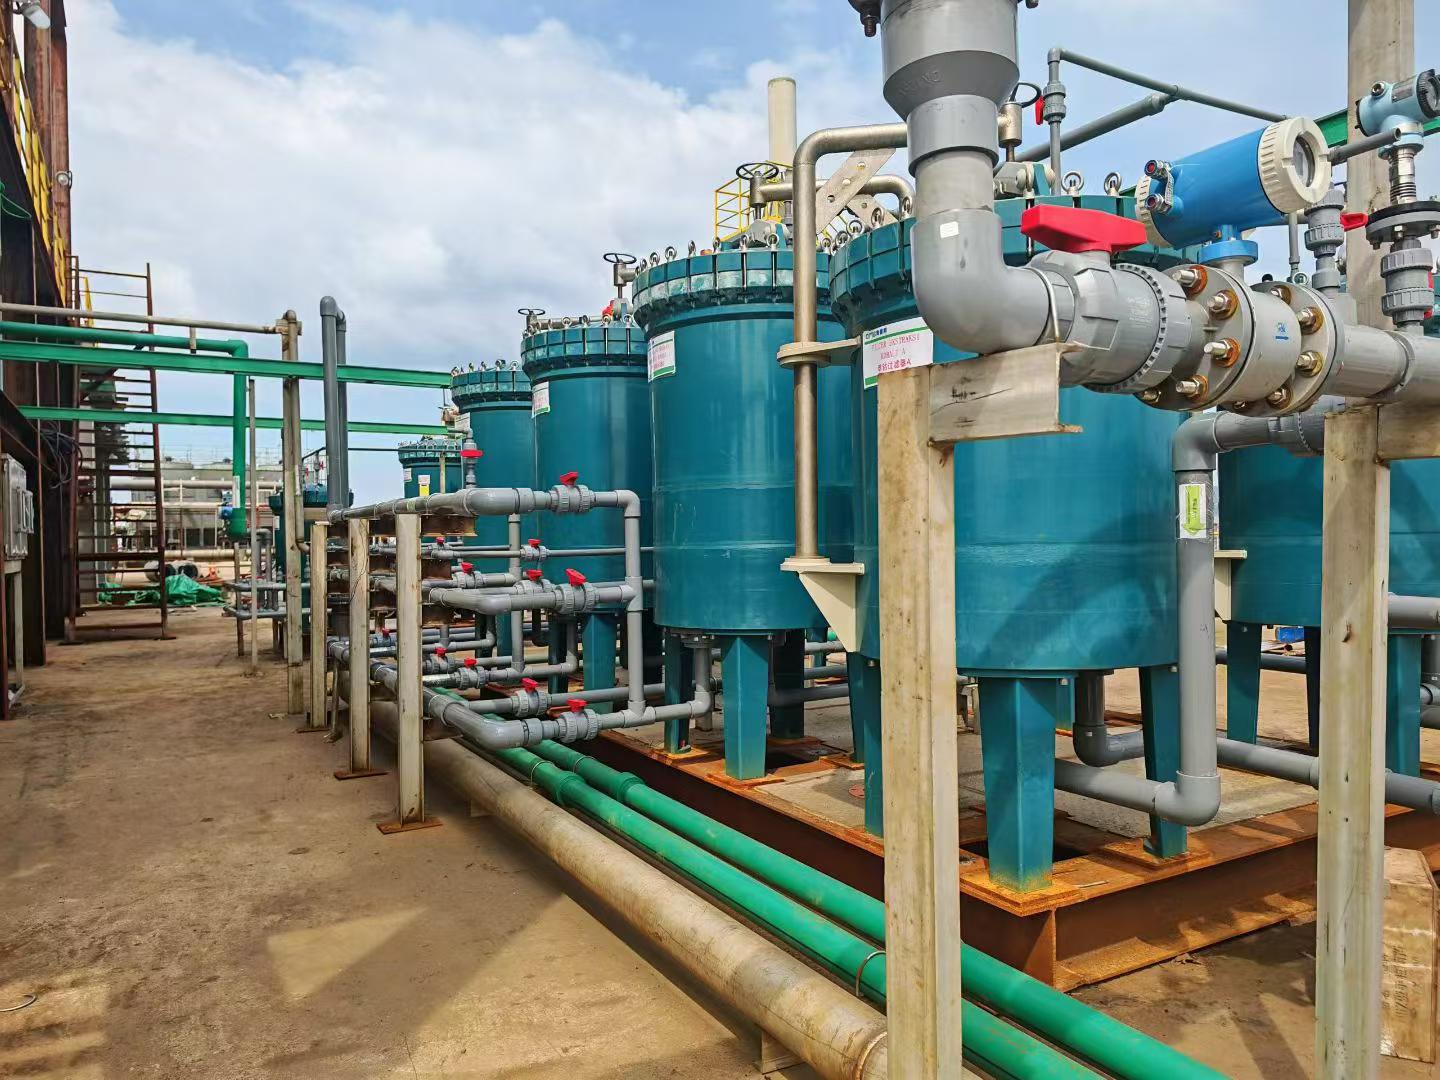
做工业过滤,材质和工艺不是“二选一”,而是材质决定能抗什么介质,工艺决定会不会先漏、先裂、先失效。很多现场故障,并不是精度不够,而是壳体材质选错、拼接焊缝被腐蚀、密封结构不匹配工况,导致频繁停机、压差异常、滤袋寿命缩短。
材质:先保证“不被介质吃掉”
工业过滤的第一步,是确认介质成分、浓度、温度、压力、是否含氯离子、是否含有机溶剂、是否有氧化性。
-
PPH:适合常规强酸碱、含盐废水、高氯离子环境,性价比高,常用于电镀、化工酸洗、海水淡化预处理、中水回用等场景。
-
PVDF:耐化学稳定性更强,适合强氧化介质、有机溶剂、高纯药液或更高温度工况,在生物制药、电子化学品、高端化工中更稳妥。
-
不锈钢:耐温耐压好,但在高氯、浓酸、强腐蚀药液环境中容易出现点蚀、焊缝腐蚀,不能简单替代全塑耐腐设备。
如果材质选错,工艺再好也扛不住。比如把普通PPH用在高温有机溶剂环境,壳体可能起皮、渗漏;把不锈钢用在高氯离子电镀废水里,焊缝和内壁也可能先腐蚀。
工艺:再保证“结构不先坏”
即使材质对了,工艺不到位同样会出问题。传统板材拼接设备最怕的就是焊缝、拼接缝和密封结构。
-
一体成型/无缝注塑:壳体无焊接缝,能减少介质从缝隙侵蚀的风险,降低渗漏概率。
-
多袋式结构:袋数越多,对筒体圆度、承压均匀性、快开密封一致性要求越高,不能只看“能装几袋”。
-
密封与快开:滤袋压环、密封圈、快开结构如果设计不合理,容易出现旁漏、压差虚高、换袋效率低。
-
承压与温度匹配:PPH长期稳定使用温度通常在80-90℃左右,标准承压多在0.6-1.0MPa,超过边界长期运行会明显增加鼓包、变形风险。
选错的典型表现
更稳的选型顺序
-
先定介质:酸碱类型、浓度、温度、压力、溶剂、氯离子含量。
-
再定材质:常规强酸碱优先PPH,强氧化/有机溶剂/高纯工况优先PVDF。
-
再看工艺:优先选择一体成型、无焊缝、密封结构成熟的设备。
-
最后匹配精度和流量:避免单级精度过高,建议粗滤+精滤分级承担。
-
核算全生命周期成本:不能只看采购价,还要算滤袋更换、停机、人工和泄漏风险。
对电镀、化工、海水处理、养殖种植、药业、光电电子、染印造纸、石油化工等工况来说,材质选错会直接腐蚀设备,工艺选错则会让设备在腐蚀到来之前先漏、先堵、先停机。真正可靠的工业过滤方案,一定是材质、工艺、精度、工况一起匹配,而不是单独比较哪一个更重要。